
新闻动态
耐高温防腐涂料|阻断氧化脱碳通道,冶金热处理高温烟气设备钢铁长效防护涂料
更新时间:2026-08-10 点击:51
一、高温环境下钢铁氧化脱碳形成机理
钢铁在高温环境中并非单纯"生锈",而是经历复杂的化学腐蚀重构。当温度升至400℃以上,钢材表面与含氧气氛接触,铁元素优先氧化生成FeO、Fe₃O₄、Fe₂O₃等氧化物层,即肉眼可见的氧化皮。与此同时,反应生成的CO₂、CO、H₂等气体产物离开金属表面向外逸出,而碳元素便从邻近的、尚未反应的金属内部逐渐扩散到反应区——钢材表层中的渗碳体(Fe₃C)不断被消耗,在氧化层与钢铁基体之间形成脱碳层。
这一三层结构——疏松的氧化层、碳含量骤降的脱碳层、保持原始成分的钢铁基体——构成高温腐蚀的典型剖面。氧化层剥落造成截面减薄尚属可见损伤;脱碳层的危害更为隐蔽:硬度下降30%-50%,疲劳极限显著降低,耐磨性恶化,零部件在表面 seemingly 完好的状态下丧失承载能力。更关键的是,脱碳层一旦形成即不可逆,后续热处理难以恢复,构件只能降级使用或报废更换。
二、高温制造行业现存防护难题
腐蚀损伤的隐蔽性。 多数企业巡检聚焦于表面锈蚀、氧化皮剥落等可见缺陷,采用测厚仪监控壁厚减薄。但脱碳层不造成明显厚度变化,常规检测手段难以发现,直至硬度抽检或失效分析时才暴露问题。热处理后的齿轮、轴承、弹簧等精密件,因脱碳导致早期失效,往往归因于"材料缺陷"或"操作不当",忽视源头上的高温防护缺失。
常规涂料的耐温瓶颈。 有机涂料的玻璃化转变温度普遍低于150℃,200℃以上即软化流变、300℃以上快速分解碳化。部分有机硅改性产品耐温上限提升至250-300℃,但在持续高温下树脂主链断裂、填料-树脂界面脱粘,涂层粉化剥落,反而成为氧化物剥落的"帮凶"——涂层碎片夹杂氧化皮,加速磨蚀。
防护目标的片面性。 现有方案多追求"不锈",即抑制氧化皮生成;但对脱碳这一力学性能劣化机制缺乏针对性。即使氧化被完全阻止,若氧、二氧化碳、水蒸气仍渗透至钢材表面,脱碳反应照旧进行。设备外观光亮如新,内部性能却已"空心化"。
运维成本的累积效应。 热处理工装夹具、炉底辊、辐射管等消耗件因脱碳软化变形,更换周期从设计的一年缩至数月;烟气管道因氧化减薄需频繁测厚、贴补;非计划停机打断连续生产节奏,灼热构件更换存在烫伤、高处坠落等作业风险。
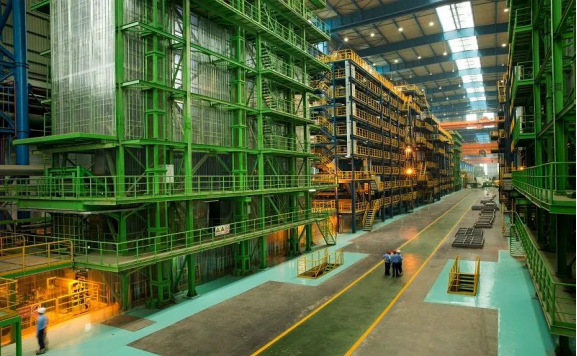
三、耐高温防腐产品体系介绍
产品矩阵。 体系包含耐高温防腐底漆、耐高温防腐中间漆、耐高温防腐面漆,按持续工作温度划分为200-350℃、350-550℃、550-800℃三个等级,配套专用稀释剂与表面处理剂。包装规格覆盖5L维修装、20L工程装、200L项目批量。
- 原料组成。 树脂基体依温度等级递进:350℃以下采用有机硅改性环氧树脂,兼顾附着力与耐温性;350-550℃采用纯有机硅树脂或硅氧烷-硼酸盐杂化树脂,Si-O-Si主链热稳定性优于C-C键;550-800℃采用硅酸盐-磷酸盐无机粘结剂,高温烧结形成陶瓷质涂层。耐热颜填料体系包括:片状铝粉(350℃以下熔融铺展形成牺牲保护层)、云母氧化铁(层状屏蔽)、氧化铬绿/钴蓝(高温稳定着色)、玻璃料/陶瓷粉(无机段烧结致密化)。功能助剂涵盖分散稳定剂、流变调节剂、消泡剂;双组分有机体系配套改性胺或酰胺基固化剂,单组分无机体系依赖空气湿度固化或热固化。
- 防护机理。 核心在于"双重阻断":一是物理阻断,致密连续的漆膜层降低氧、二氧化碳、水蒸气等脱碳反应参与物在钢材表面的分压,减缓反应动力学;二是扩散阻断,填料片层的迷宫取向延长气体分子渗透路径,降低有效扩散系数。需诚实说明,涂料无法完全隔绝气体渗透,作用在于"延缓"而非"终止"腐蚀进程,将脱碳速率控制在设计寿命可接受范围内。
- 产品定位。 面向冶金热处理、工业炉窑、高温烟气设备等持续高温工况,兼顾新建构件的防护性涂装与旧设备的翻新延寿。明确排除:熔融金属直接接触区(>1000℃)、明火直接灼烧区、热冲击剧烈区(如急冷急热),上述场景需采用耐火材料或热喷涂金属涂层。
四、产品核心竞争优势
高温段漆膜结构演化可控。 有机段在服役初期提供致密屏蔽;随温度升高逐步分解,铝粉熔融、玻璃料软化,原位形成无机过渡层;最终烧结层承接防护功能。这一"自牺牲-自修复"结构避免有机涂料高温下的灾难性失效。
- 对脱碳反应的针对性抑制。 区别于一般耐高温涂料仅关注氧化皮控制,本产品将脱碳层生长速率作为设计指标之一。通过降低反应界面处氧分压与水蒸气分压,减缓Fe₃C分解反应速率,实测在600℃、含水蒸气气氛中,涂装试样的脱碳层深度约为裸钢的1/5-1/3(具体比值依工况波动)。
- 层间附着的热循环稳定性。 底漆树脂渗透锚固基材微孔,中间漆引入柔性硅氧链段缓冲热应力,面漆致密封闭。线膨胀系数梯度设计匹配钢材(约12×10⁻⁶/℃),减少冷热交替下的层间剪切破坏。
- 施工工艺的容错适配。 有机硅树脂对表面处理敏感度低于氟碳等高性能涂料,Sa2.5级或St3级均可获得可接受附着力;无气喷涂、辊涂、刷涂适用,小面积维修可采用刷涂手工操作,降低停产损失。
- 温度区间的精准匹配。 三档划分避免"一刀切":低温段不过度使用昂贵无机涂料,高温段不冒险使用有机涂料,客户为实际工况付费而非为冗余性能买单。
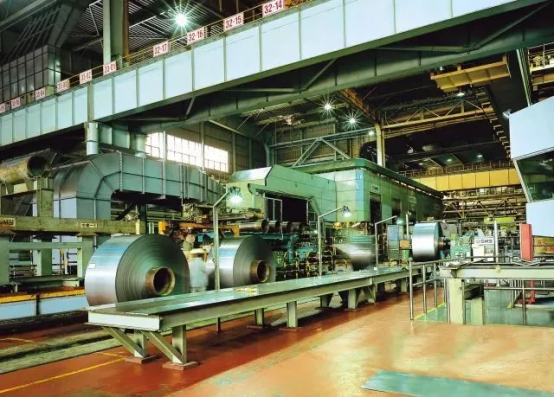
五、典型重工业适用工况
行业 设备 / 构件 温度特征 气氛特征 损伤模式 适配等级 冶金热处理 可控气氛多用炉内衬钢架、渗碳炉马弗罐、回火炉传送链 200-950℃分段 渗碳剂(甲醇 / 丙烷)、残留氧、水蒸气 渗碳异常 / 脱碳、氧化皮压入 350-550℃/550-800℃ 铸锻加热 台车炉滑轨、推钢机推杆、出炉辊道 800-1250℃(涂料用于炉壁外侧及辅助结构) 重油 / 天然气燃烧气、氧化皮粉尘 氧化减薄、热疲劳裂纹 350-550℃(炉壁外侧) 热轧工艺 加热炉炉门框架、水梁立柱、热矫直机护罩 300-600℃环境温度 水蒸气、氧化皮粉尘、润滑油热分解 氧化、腐蚀疲劳 200-350℃/350-550℃ 能源电力 燃煤锅炉低温过热器支架、省煤器出口烟道、脱硫前烟气管道 120-350℃ SO₂、NOₓ、水蒸气、粉尘颗粒 低温硫酸腐蚀、磨蚀 200-350℃ 石化化工 制氢转化炉猪尾管支撑、乙烯裂解炉对流段吊架、催化再生器外壁 300-650℃ 烃类裂解气、H₂S、CO₂ 高温硫化、渗碳 350-550℃/550-800℃ 建材水泥 回转窑筒体(非烧成带)、预热器框架、冷却机外壳 200-450℃ 碱性粉尘、硫氯化合物、水蒸气 碱腐蚀、硫酸盐腐蚀 200-350℃/350-550℃
六、分层涂装配套方案
经济型防护(200-350℃,脱碳风险可控)
层次 产品 功能 厚度 底漆 有机硅改性环氧耐高温底漆 渗透锚固、初期屏蔽、层间附着 40-60μm 面漆 有机硅耐高温面漆 致密耐候、反射隔热 60-80μm 合计 — — 100-140μm
标准型防护(350-550℃,脱碳抑制优先)
层次 产品 功能 厚度 底漆 有机硅耐高温底漆 锚固、中温段屏蔽 50-70μm 中间漆 有机硅 - 无机杂化耐高温中间漆 增厚屏障、填料富集、高温过渡 80-100μm 面漆 有机硅耐高温面漆(铝粉型) 铝粉熔融层、致密封闭 60-80μm 合计 — — 190-250μm
强化型防护(550-800℃,陶瓷质烧结层)
层次 产品 功能 厚度 底漆 有机硅耐高温底漆(过渡层) 与基材附着、缓冲热膨胀差 40-50μm 中间漆 无机硅酸盐耐高温中间漆 陶瓷质骨架、高温烧结收缩补偿 100-120μm 面漆 无机硅酸盐耐高温面漆(玻璃料型) 高温熔融釉化、气密封闭 60-80μm 合计 — — 200-250μm 
七、现场施工质量管控要点
基材预处理。 新建构件喷砂至Sa2.5级,粗糙度50-80μm;旧设备翻新允许牢固附着的氧化皮保留(耐高温涂料需与氧化层共存),但须清除疏松氧化皮、油污、旧涂层残余;处理至涂装间隔不超过4小时,高温环境下缩短至2小时。
物料调配。 有机硅树脂对水分敏感,开桶后检查是否浑浊结皮;双组分严格配比,机械搅拌8-10分钟,熟化15-20分钟;无机涂料需现配现用,避免预反应硬化。
施工窗口。 有机体系:温度10-35℃,相对湿度低于85%;无机体系:温度5-40℃,依赖环境湿度固化,过于干燥需喷雾增湿。高温季节避开正午基材表面>50℃时施工。
固化制度。 有机涂料:常温表干24h后,80℃烘烤2h促进交联,再逐步升温;直接投入高温导致溶剂爆沸、涂层蜂窝化。无机涂料:常温干燥48h后,以50℃/h速率升温至150℃保持2h,驱除残余水分,再升至工作温度烧结。
质量检验。 有机体系:附着力划格法≥1级,针孔检测无漏涂;无机体系:烧结后敲击声清脆无空鼓,显微检查烧结致密性。投入运行后首年每季度测厚监控,后续纳入年度检验计划。
八、产品应用综合价值总结
耐高温防腐涂料的价值重估,需从"防锈"转向"保性能"。常规手段处理表层锈蚀,无法干预氧化层下的脱碳进程;本体系以致密隔绝涂层阻断介质渗透通道,将脱碳速率抑制在工程可接受范围,长久保留钢材原始硬度、疲劳强度与耐磨性能。在热处理、加热炉等连续生产场景中,工装夹具更换周期延长、设备突发失效减少、非计划停机压缩,综合运维成本下降显著。需诚实认知:涂料防护存在温度上限与寿命周期,极端工况需组合采用合金化、表面渗镀、热喷涂等技术,形成梯度防护体系。
【咨询合作】
如需获取耐高温防腐涂料全套TDS技术资料、不同温度等级选型指南、热处理设备防腐涂装方案、干膜厚度设计参考、样品测试及工程报价,欢迎在线留言咨询。针对冶金热处理炉、加热炉烟气管道、裂解炉外壁等高温工况,可提供涂装工艺方案编制、固化制度优化及现场施工技术指导。