
新闻动态
喷砂除锈与涂装时效|重防腐工程钢材界面质量基础控制
更新时间:2026-08-14 点击:38
喷砂除锈与涂装时效:重防腐工程界面质量的基础控制
一、表面处理作为防腐体系的根基
重防腐涂料的性能发挥,高度依赖于涂装前表面处理的质量。这一环节在防腐工程中的重要性,如同建筑地基之于高楼大厦——表面处理的缺陷将导致涂层提前失效,无论涂料本身性能多么优异。涂装前处理方法多样,包括酸洗磷化、机械打磨、喷砂抛丸等,不同行业根据基材特性、构件尺寸、生产节拍选择适宜工艺。但在重防腐领域,喷射除锈(俗称喷砂)至今仍是首选工艺,其优势建立在两项核心质量指标的可靠达成:钢材表面清洁度与表面粗糙度。
喷砂工艺的普及性源于其技术成熟度和适应性。无论是桥梁钢箱梁、石化储罐、海洋平台,还是管道、船舶、风电塔筒,喷砂设备均可现场部署或工厂集成,磨料来源广泛,工艺参数可调范围宽。相比之下,酸洗磷化受限于废液处理能力和构件尺寸,机械打磨难以保证大面积一致性,均无法在重防腐领域替代喷砂的核心地位。
二、清洁度与粗糙度的双重质量基准
喷砂工艺的首要质量指标是钢材表面清洁度,标准要求达到Sa 2.5级。这一等级意味着钢材表面几乎完全清除氧化皮、锈蚀产物和旧涂层残留,仅允许非常轻微的点状或条纹状痕迹。Sa 2.5级的达成,依赖于磨料类型、粒度配比、喷射压力、喷嘴角度与移动速度的协同控制。钢丸、钢砂、铜矿砂、石榴石等磨料各有适用场景:钢丸冲击动能适中,适用于一般除锈;钢砂棱角锋利,对牢固氧化皮剥离效率高;铜矿砂和石榴石硬度高、破碎率低,适用于高强度钢和厚氧化皮处理。
表面粗糙度是喷砂区别于其他清理方法的关键贡献,标准范围Rz=40-75μm。这一区间的设定经过工程优化:粗糙度过低,涂层锚固效应不足,界面粘结以分子间力为主,在热循环、机械冲击、水渗透等服役载荷下易发生滑移脱附;粗糙度过高,峰值处漆膜减薄形成"涂层薄区",成为腐蚀介质渗透的优先通道,同时深谷处空气滞留导致固化不完全。40-75μm的Rz范围,兼顾了附着力提升与漆膜厚度分布均匀性的双重目标。
粗糙度的功能机理具有多重维度。几何层面,粗糙表面实际表面积可达光滑表面的1.5-2倍,为涂料极性基团与金属表面的相互作用提供更多位点。力学层面,"丘陵-谷地"形貌形成机械锁合结构,抵抗剪切方向的剥离应力。工艺层面,微观起伏使涂料在流平过程中重新分布,改善垂直面和复杂形状处的厚度均匀性,降低漏涂与针孔风险。
三、表面活化与涂装时效窗口
刚喷砂后的钢材处于活化态,这是涂装施工的关键时间窗口。喷砂过程中,磨料冲击使新鲜金属表面产生塑性变形与晶格缺陷,表面原子配位不饱和性增加,悬挂键与活性位点密度远高于自然状态。这一高表面能状态,使涂料分子中的羟基、氨基、环氧基等极性基团与金属表面形成氢键、配位键乃至部分共价键,构成超越物理吸附的化学粘结基础。
3小时之内喷涂防锈底漆的时效要求,源于表面活化的衰减动力学。活化态金属在环境气氛中经历再氧化与再污染:氧分子从物理吸附发展为化学吸附,氧化物晶核形成并连续化;水蒸气凝结生成羟基化层;大气中的二氧化碳、硫化物、有机挥发物竞争吸附。这些过程使表面能迅速下降,化学活性位点被钝化,涂料与金属的相互作用退化为普通范德华力与机械嵌合,附着力潜力显著损失。
时效窗口的具体界定需结合环境条件动态调整。低湿度、低温、洁净大气中,有效时间可能延长至4-6小时;高湿度、高温、工业污染环境中,窗口可能压缩至1-2小时。现场施工的标准实践包括:露点监控——钢材表面温度须高于露点3℃以上,避免水蒸气凝结;工序衔接计划——喷砂与涂装连续作业,避免夜间停工后的次日续喷;环境遮蔽——必要时搭建临时棚房,控制湿度与污染物沉降。
四、常见重防腐场景的配套设计
应用场景 底漆体系 中间漆 面漆 关键控制点 跨海大桥 无机富锌底漆 环氧云铁中间漆 丙烯酸聚硅氧烷面漆 粗糙度与厚膜匹配,3h内涂装,分段连续作业 石化储罐外壁 环氧富锌底漆 环氧云铁中间漆 聚硅氧烷面漆 可溶性盐检测,分区连续作业,防火防爆 海洋平台 无机富锌底漆 环氧玻璃鳞片中间漆 聚硅氧烷面漆 飞溅区加强,盐分污染测试,高湿窗口控制 原油储罐内壁 环氧底漆 环氧玻璃鳞片中间漆 环氧面漆 导静电要求,无溶剂或高固体份,通风安全 管道补口 热喷锌或环氧富锌底漆 环氧云铁中间漆 聚硅氧烷面漆 现场时效控制,预热与后处理,电火花检测 风电塔筒 环氧富锌底漆 环氧中间漆 丙烯酸聚氨酯面漆 工厂与现场涂装衔接,运输防护 船舶外板 环氧富锌底漆 环氧云铁中间漆 聚氨酯面漆 车间底漆兼容性,分段涂装节拍,干船坞周期 港口机械 无机富锌或环氧富锌底漆 环氧云铁中间漆 聚硅氧烷面漆 耐磨要求,维修窗口规划,高湿作业 化工装置框架 无机富锌或环氧富锌底漆 环氧云铁中间漆 聚硅氧烷面漆 耐化学品性,高温区域加强,脚手架安全
五、典型场景的工艺细节
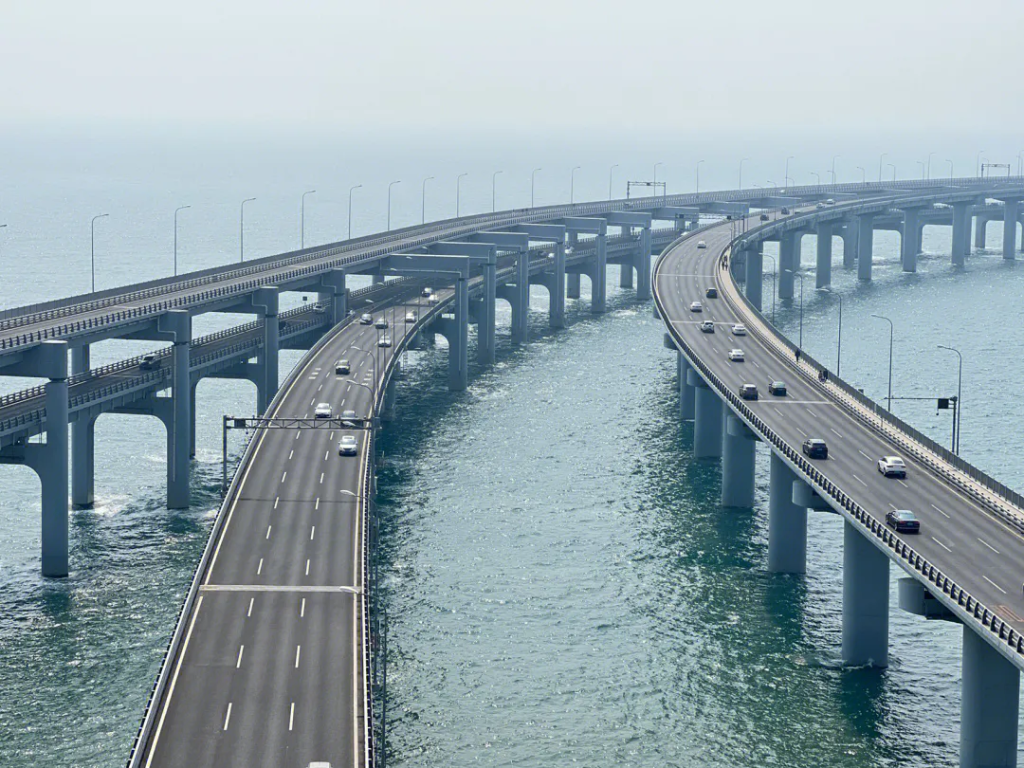
跨海大桥钢箱梁的喷砂涂装,面临大面积连续作业与海洋环境高湿度的双重挑战。钢箱梁内外表面均需处理,外表面受日照、风雨、盐雾直接作用,内表面存在冷凝水与通风受限问题。喷砂通常采用自动回收循环设备,铜矿砂或钢砂为首选磨料,喷射压力0.6-0.8MPa,喷嘴移动速度均匀控制。粗糙度Rz偏向50-75μm上限,以匹配无机富锌底漆对锚固深度的需求。涂装窗口严格控制在3小时内,夜间或高湿度时段需启动除湿设备或调整作业时段。分段连续作业是大型桥梁的施工组织原则——每个喷砂单元完成后立即进入底漆涂装,避免跨班次的表面暴露超时。
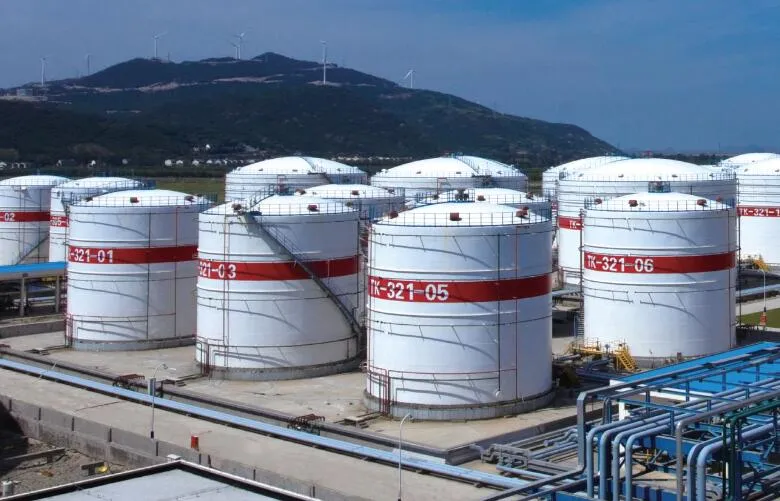
石化储罐群的喷砂涂装,需兼顾防火防爆安全与分区连续作业。罐区油气浓度监控是前置条件,喷砂设备需防爆型,铜矿砂或钢砂磨料选择考虑火花抑制。储罐外壁的脚手架搭设与拆除周期,直接影响喷砂-涂装的连续性和时效控制。可溶性盐检测(电导率法)成为补充清洁度评估的重要手段,特别是沿海或污染地区,盐分和硫化物残留对涂层附着力的隐性损害需提前识别。储罐内壁的涂装还需关注通风安全,无溶剂环氧的挥发性虽低,但密闭空间内的氧气浓度与有害气体累积仍需强制通风保障。
海洋平台导管架的飞溅区,是腐蚀最严酷的部位。干湿交替、氯离子富集、机械撞击耦合,要求涂层体系具备最高等级的屏障与附着性能。喷砂粗糙度Rz偏向60-75μm上限,环氧玻璃鳞片中间漆的涂覆需通过无气喷涂工艺参数优化实现鳞片平行取向,形成层层屏蔽结构。盐分污染测试(Bresle法)在喷砂后即时进行,确保表面洁净度超越目视标准。高湿度窗口控制是海上作业的特殊挑战——相对湿度超过85%时,即使温度高于露点,水分在活化表面的竞争吸附仍加速钝化,作业决策需综合气象预报与实时监测。
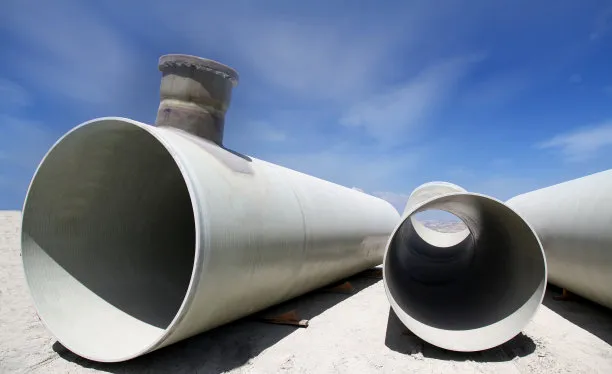
长输管道的工厂化预制,代表了喷砂工艺的质量控制极致。钢管经抛丸(离心式喷砂)处理,钢丸高速抛射实现内外表面同时清理,锚纹深度在线监测,FBE粉末静电喷涂或三层PE挤出包覆在预热后连续进行。现场补口是质量短板——焊缝区域的喷砂受空间限制,手工或半自动设备替代工厂抛丸,粗糙度一致性和清洁度均匀性下降。补口时效控制尤为紧迫:预热后的钢管表面温度加速氧化,无溶剂环氧的涂装窗口压缩至1小时内,预热温度、表面温度、环境湿度的三角平衡需要精确计算与快速执行。
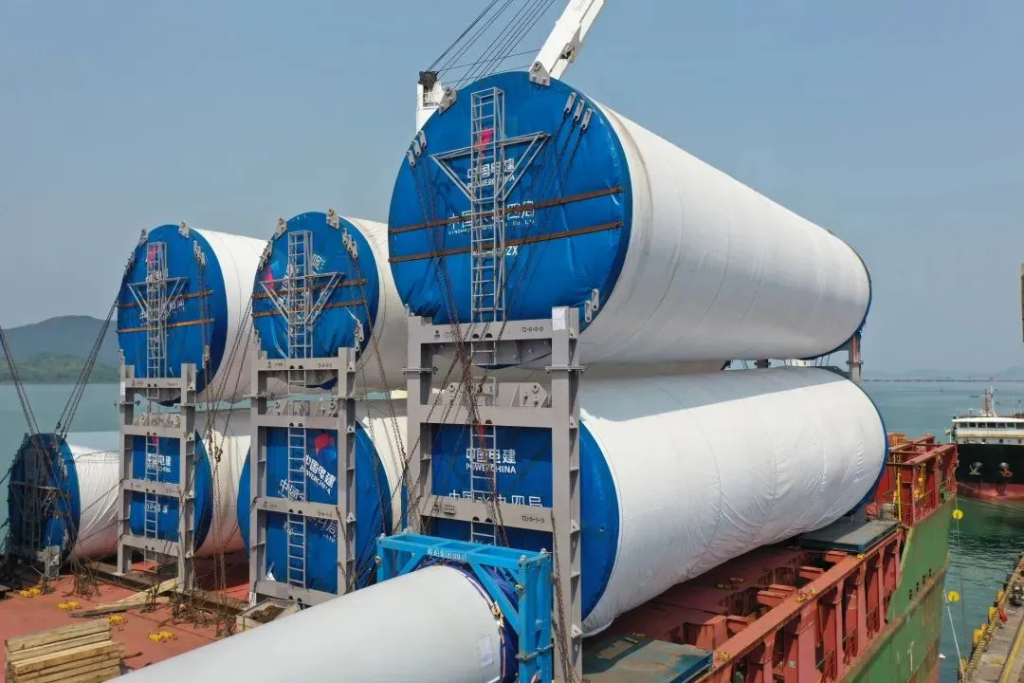
风电塔筒的制造,融合了工厂预制与现场安装的涂装衔接。塔筒分段在工厂内完成喷砂、底漆、中间漆,运输至现场后拼接环缝。环缝区域的现场喷砂受限于高空作业平台与天气窗口,粗糙度控制难度增加。聚硅氧烷面漆的覆涂需协调工厂涂装与现场补涂的层间兼容性——工厂涂层的过度固化降低现场面漆的附着力,预留适当的覆涂窗口或采用层间处理剂成为技术选择。塔筒内部的冷凝水控制与通风设计,是长期服役中涂层耐久性的隐性影响因素。
六、质量检测与工艺优化
喷砂质量的现场检测,已形成标准化方法体系。表面清洁度采用目视比对(ISO 8501-1标准照片)或胶带法(压敏胶带粘取残留物评估);粗糙度采用触针式轮廓仪或 replica 胶带法(复制表面形貌后测量);可溶性盐采用Bresle贴片萃取后的电导率测定或离子色谱分析。这些检测在喷砂后、涂装前即时完成,为是否进入下一工序提供判定依据。
涂装时效的监控,依赖于环境参数的持续记录。温湿度自动记录仪、露点计算器、钢材表面温度计是标准配置。数据记录不仅服务于即时决策,更为质量追溯和失效分析提供依据——涂层早期失效时,喷砂至涂装的时间间隔是排查因素之一。
工艺优化的技术延伸包括:磨料回收与分级系统,实现铜矿砂等贵重磨料的循环利用,降低材料成本;湿式喷砂技术,以水雾抑制粉尘,适用于封闭空间或环保敏感区域,但需解决后续干燥与闪锈问题;机器人喷砂,在储罐壁板、船体分段等大面积平整表面替代人工,提升效率一致性和安全性。
这些延伸技术并未改变喷砂作为重防腐表面处理核心工艺的地位,而是为其在不同约束条件下的实施提供适应性选择。无论技术如何演进,清洁度Sa 2.5、粗糙度Rz 40-75μm、3小时涂装时效窗口,仍是重防腐工程质量控制的基石。
获取喷砂工艺设计与现场质量控制技术支持
您的项目属于何种典型应用场景?现场环境条件对喷砂-涂装工序衔接有何具体约束?我们的技术服务团队可提供常见重防腐场景的工艺参数设计、涂装时效窗口评估、以及现场质量检测方案。提供TDS技术资料、模拟叠层腐蚀试验、工程报价,针对钢板堆场、法兰节点、箱型结构提供现场施工指导与人员培训。