
新闻动态
缝隙腐蚀专项防护|填充封闭 + 电位调控 重工装备接缝节点长效防腐涂料
更新时间:2026-08-14 点击:36
缝隙腐蚀专项防护|填充封闭+电位调控,重工装备接缝节点长效防腐涂料
一、缝隙腐蚀的独有腐蚀动力学特征
缝隙腐蚀的启动源于几何陷阱效应。当金属表面的孔隙或构件狭缝、结合缝被雨淋后,缝隙内部集聚电解质水溶液,形成与外部环境隔离的封闭微区。这一微区内的腐蚀动力学与开放表面截然不同:
自催化酸化机制。 缝隙内氧气迅速耗尽,阴极反应转移至缝隙外部,缝隙内阳极溶解产生的金属离子水解:Fe²⁺ + 2H₂O → Fe(OH)₂ + 2H⁺,局部pH降至2-3,加速金属溶解;外部阴极产生的OH⁻无法中和,酸化持续强化。
体积膨胀正反馈。 腐蚀产物体积大于消耗金属体积,倾向于把缝隙胀开。缝隙几何扩张→更多介质渗入→腐蚀加速→进一步胀开,形成恶性正反馈,最终引发构件断裂。
镀层失效的典型规律。 马口铁(Sn-Fe镀层)表面划伤后,铁电位(-0.44V)负于锡(-0.14V),铁作为阳极加速锈蚀,镀层反而成为阴极加速基材腐蚀。钢铁镀铬时,铬电位较正,往往先镀铜打底甚至铜-镍双层打底,既提高结合力,更减少孔隙、避免反向电偶腐蚀。
工程风险特征。 腐蚀藏于缝隙内部,外部目视难以察觉;持续发展至临界截面削弱,突发断裂无预警。
二、重工业装备缝隙来源与先天设计短板
缝隙类型 形成机理 高危位置 介质滞留条件 装配缝隙 法兰接合面、螺栓预紧间隙、型钢搭接 管道法兰、支架节点、设备底座 垫片老化渗液、螺栓松动进水 焊接缝隙 断续焊缝、未焊透、咬边、焊瘤间隙 现场组焊焊缝、返修部位 焊接缺陷形成盲端缝隙 防护层缺陷孔隙 涂层针孔、镀层漏镀、划伤破损 搬运磕碰区、紧固件周边 孔隙处形成大阴极小阳极 堆积型缝隙 钢板层叠、设备支座与基础间隙 堆场垫木接触区、支座调平垫片 雨水毛细上升、结露积液 结构几何缝隙 角钢肢背、槽钢腹板与翼缘交接 型材节点、加强筋板端部 冷凝水汇集、粉尘锁水
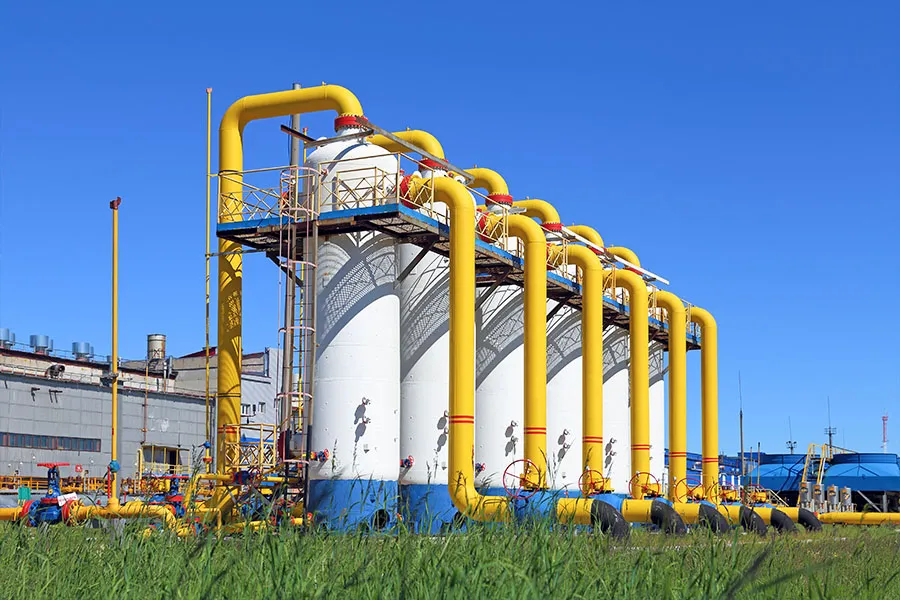
三、主流防护手段面对缝隙腐蚀的固有缺陷
防护手段 失效模式 缝隙腐蚀中的具体问题 单一金属镀层 孔隙不可避免,电位不匹配时反向加速 镀铬层针孔处铁基材阳极溶解;镀锌层在不锈钢上形成大阴极 薄型面漆体系 无法深入狭窄缝隙,边缘减薄断裂 仅能防护外露平面,缝隙内部裸钢暴露 常规厚浆涂装 触变性不足,缝隙填充不实,底部空鼓 外观饱满,内部存在空洞通道 阴极保护单独使用 缝隙内电阻大,保护电流难以到达 电位分布不均,缝隙深处欠保护 忽视电位匹配 高电位表层 + 低电位基材,孔隙处电池强烈 马口铁式反向腐蚀,防护变加速
四、分层涂层系统针对缝隙腐蚀的定向设计思路
核心目标:双线并行
线一:减少涂层自身针孔缺陷,避免人为制造腐蚀孔隙
线二:对构件固有狭缝实施预封闭,阻止电解质水溶液滞留积聚
分层职能分配
层次 缝隙腐蚀专项职能 技术实现 底漆 均衡基材电化学电位,降低孔隙出现后的腐蚀速率 富锌体系:电位均匀化至锌电位;非锌体系:高渗透封闭,减少孔隙暴露 封闭中间漆 高填充、高渗透,优先对缝隙、边角位置填充封堵 触变性配方,流挂与填充平衡;玻璃鳞片或陶瓷微球增强屏蔽 面漆 阻挡雨水、腐蚀性烟气直接冲击缝隙入口 低表面能,减少润湿;高耐候,延缓老化开裂 缝隙补强材料 专项填充狭窄缝隙,形成弹性密封体 聚硫密封胶、聚氨酯密封胶、触变性缝隙填料
电位调控原则。 避免高电位金属/镀层直接覆盖低电位基材。必须使用时,底层采用电位更负的牺牲阳极层(如镀锌打底),或采用多层过渡:钢→镍→铜→铬,逐层电位过渡,减少单一层孔隙处的剧烈电偶效应。
五、产品性能对应缝隙腐蚀防控的工程价值
性能维度 缝隙腐蚀防控机制 工程验证要点 低孔隙致密成膜 减少涂层自身针孔,避免形成新的腐蚀通道 电火花检漏全数通过,针孔检出电压依厚度设定 良好填充浸润性 渗入狭窄接缝,封堵介质滞留空间 模拟缝隙填充试验,底部无空鼓,附着力≥5MPa 触变 - 流平平衡 垂直面不流挂,水平缝隙充分填充 涂 - 4 杯粘度 + 触变指数双重控制 稳定持久附着力 抵御腐蚀产物膨胀带来的膜层剥离应力 浸水 30 天后划格法≤1 级,拉拔法≥5MPa 耐介质渗透能力 延缓雨水、含盐水汽向缝隙深处扩散 水汽透过率 <10g/(m²・d),耐盐雾≥3000h 阴极保护功能 即便涂层出现破损孔隙,优先消耗活性填料 破损区电位 <-780mV(vs SCE),保护电流密度达标
六、重工业缝隙腐蚀高危场景分类
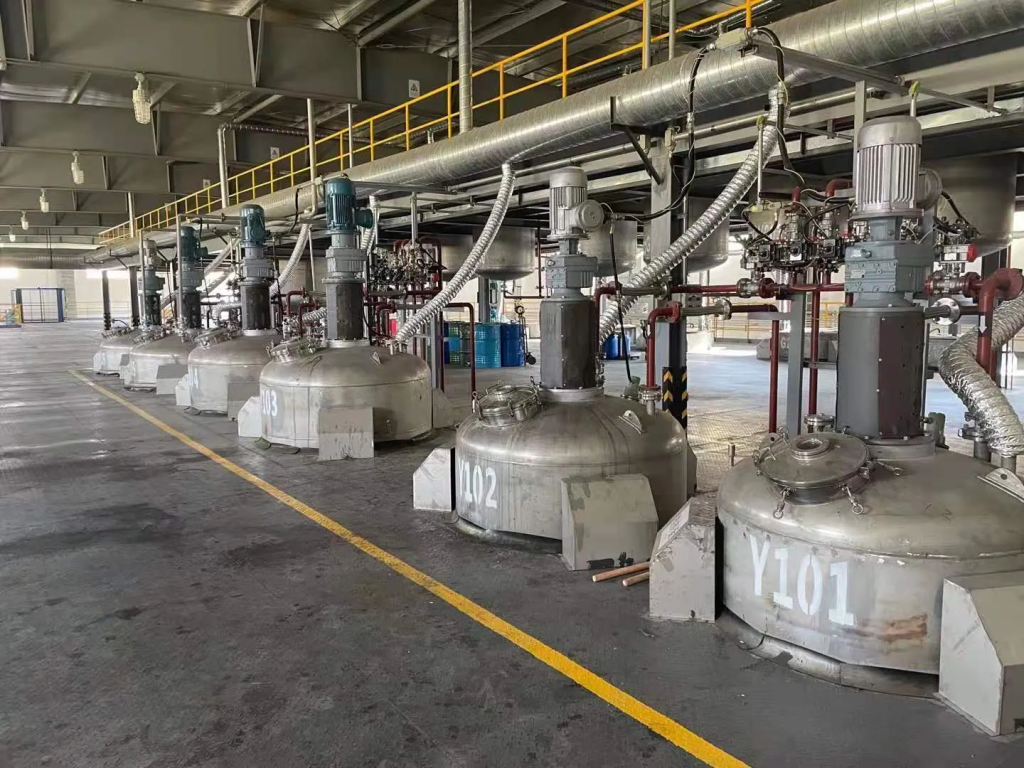
场景 缝隙特征 介质来源 专项措施 压力管道法兰组 垫片压缩回弹后的微间隙,螺栓应力不均导致的局部开口 介质泄漏、雨水渗入、保温层下积液 法兰面预涂密封胶,螺栓头罩装填弹性涂料,保温层下防腐加强 海洋平台节点 管节点相贯线焊缝、加强筋板端部、牺牲阳极安装座 海水飞溅、潮差区干湿交替、海生物附着 节点全数 PT 检测,焊缝打磨圆滑,牺牲阳极座密封胶封闭 化工反应釜支座 鞍座与筒体接触面、地脚螺栓预埋间隙 泄漏介质流淌、地面冲洗水、基础毛细上升 接触面设置不锈钢垫板隔离,螺栓孔灌浆密封,支座周边坡向排水 输电铁塔横担 角钢肢背间隙、螺栓与孔壁间隙、节点板叠压区 酸雨、工业大气、昼夜温差结露 节点预组装后整体热浸锌,或采用渗锌 + 封闭涂层,叠压区注蜡 储罐罐底边缘板 罐壁与底板角焊缝、边缘板与中幅板搭接 雨水积聚、基础不均匀沉降导致缝隙张开 边缘板防水檐、弹性防水涂料、阴极保护电流密度加倍
七、分级涂装配套方案(增设缝隙专项补强要求)
内陆常规重工环境(C3-C4)
工序 内容 厚度 缝隙专项要求 表面处理 喷砂 Sa2.5 级,粗糙度 40-70μm — 缝隙内部处理必须可达,隐蔽缝隙必要时拆解处理 底漆 环氧富锌底漆 / 环氧底漆 60-80μm 缝隙提前预涂,保证缝隙内壁完整覆盖,杜绝涂装盲区 中间漆 环氧云铁中间漆 80-100μm 全覆盖缝隙封闭区域,找平过渡界面,消除台阶效应 面漆 丙烯酸聚氨酯面漆 60-80μm 选用低表面能配方,降低雨水、凝露附着浸润 合计 — 200-260μm + 缝隙填充层 节点边缘膜厚较平面提高 20%
沿海、化工烟气重腐蚀环境(C5-M/C5-I)
工序 内容 厚度 缝隙专项要求 表面处理 喷砂 Sa2.5 级,盐分测试<50mg/m² — 缝隙内部真空吸尘,白布擦拭无粉尘、锈迹、污染物 底漆 冷喷锌底漆 / 高锌环氧富锌底漆 80-100μm 高锌浆料充分渗透缝隙底部,实现缝隙基材完整阴极保护 中间漆 环氧玻璃鳞片中间漆 / 环氧厚浆中间漆 100-120μm 鳞片平行于表面排布,形成迷宫屏蔽,大幅提升耐介质渗透性能 面漆 聚硅氧烷面漆 / 氟碳面漆 60-80μm 耐候 20 年以上,延缓缝隙入口涂层老化、粉化、开裂 合计 — 240-320μm + 缝隙密封层 全节点填充封闭 + 电化学防护
八、涂装施工针对缝隙腐蚀的专项质控要点
基材处理。 缝隙内部必须物理可达,无法喷砂处采用针束除锈机、动力工具打磨至St3级;盐分测试仪验证,可溶性盐<50mg/m²。
优先填充,后整体涂装。 缝隙封闭作为独立工序,验收后方可覆盖;填充材料固化后略高出表面,中间漆覆盖形成过渡。
喷涂工艺控制。 无气喷涂压力、扇幅角度调整,确保缝隙边缘充分覆盖;避免干喷形成疏松多孔层,成为新孔隙源。
磕碰防护。 涂装后48小时内禁止机械作业;搬运垫木软包,螺栓紧固力矩分步施加,防止涂层压溃。
巡检重点。 法兰、搭接缝、焊缝位置为一级巡检点;涂层局部起泡、渗锈、密封胶开裂为失效预警信号。
九、长期运维经济效益复盘
缝隙腐蚀的隐蔽性使其成为"沉默的资产杀手"。通用涂装方案仅防护可视表面,缝隙内部持续自催化酸化,腐蚀速率可达开放表面的10-50倍。采用填充封闭型分层重防腐体系:
直接收益:缝隙封闭材料成本约占整体涂装5%-10%,但消除最高腐蚀速率区域;
间接收益:避免突发断裂事故,减少非计划停机,延长设备大修周期;
管理收益:缝隙封闭作为可验收工序,纳入质量追溯体系,降低后期责任纠纷。
【重工项目技术咨询】
可根据设备结构形式、缝隙分布、厂区腐蚀环境,出具缝隙专项防腐方案:缝隙可达性评估、填充材料选型、涂层配套设计、施工工艺标准、验收检测方法。提供TDS技术资料、工程报价。