
新闻动态
环氧锌黄底漆涂装问答:镀锌板、不锈钢上直接刷?这个操作千万别做
更新时间:2026-09-08 点击:46
环氧锌黄底漆涂装问答:镀锌板、不锈钢上直接刷?这个操作千万别做
"能不能直接刷在镀锌板或不锈钢上?"这是现场施工中被问得最多的问题之一。答案非常明确:不建议直接涂。
镀锌板和不锈钢表面非常光滑,直接涂装附着力不佳。这不是涂料质量的问题,而是基材特性决定的。镀锌层表面致密平整,不锈钢表面自带极薄的惰性氧化铬膜,两者表面能都极低,涂料喷上去或刷上去,无法形成有效的润湿和锚定。看起来漆干了,实际上只是"搭"在表面,稍微受力、遇冷热敷胀或者受潮气渗透,就会整片翘起剥落。因此,直接涂装这条捷径,走不通。
一、正确做法:四步法缺一不可
要在镀锌板和不锈钢上获得可靠的涂层附着,必须按标准流程做足前处理,再涂装锌黄底漆。正确做法只有四步,但每一步都不能省:
第一步:彻底除油。 镀锌板和不锈钢在加工、运输、存储过程中,表面不可避免地会沾染切削液、防锈油、指纹或灰尘。这些油污会在基材和涂层之间形成一层隔离膜,再好的底漆也抓不住。除油必须使用配套的脱脂剂或溶剂,确保表面完全脱脂洁净。这一步不做,后面全白费。
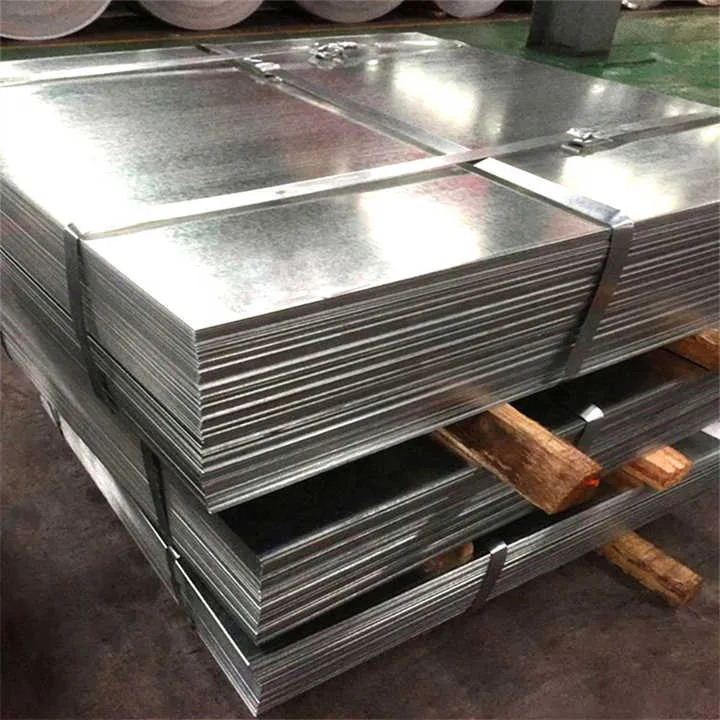
第二步:打磨拉毛。 这是整个流程中最关键的一步。光滑表面需要人为制造粗糙度,为涂层提供机械锚定的"抓手"。通过百洁布、砂纸或轻度打磨,在镀锌层或不锈钢表面制造出均匀的微观凹痕和毛面,让后续底漆能够渗入这些微观结构中形成咬合。打磨拉毛的均匀程度,直接决定了最终附着力的大小。
第三步:清洁。 打磨完成后,表面会残留粉尘和磨屑。这些颗粒物如果不清除干净,夹在底漆和基材之间会成为附着力的薄弱点。必须用压缩空气吹扫或干净的抹布擦拭,确保打磨后的表面完全洁净、干燥。
第四步:涂装锌黄底漆。 经过前三步处理,基材已经具备了基本的附着条件,此时涂装环氧锌黄底漆,才能发挥其真正的价值。锌黄底漆依靠锌黄颜料的钝化作用,在镀锌板和不锈钢表面生成钝化防护膜,从化学层面进一步巩固界面结合。前处理提供机械锚定,锌黄底漆提供化学钝化,两者叠加,才是光滑轻金属上涂层不脱落的完整答案。
施工步骤 | 操作内容 | 目的 |
第一步 | 彻底除油 | 清除表面油污,避免隔离膜 |
第二步 | 打磨拉毛 | 提供粗糙度,创造机械锚点 |
第三步 | 清洁 | 清除粉尘,保证界面洁净 |
第四步 | 涂装锌黄底漆 | 钝化反应,化学键合界面 |
二、醇酸漆的禁忌:镀锌表面的绝对红线
在前处理和涂料选型中,还有一个必须反复强调的警告:醇酸类油漆会与镀锌层发生皂化反应,绝对不能用于镀锌表面。
醇酸漆以干性油改性醇酸树脂为主要成膜物质,其固化过程中残留的脂肪酸成分会与镀锌层中的锌发生化学反应,生成锌皂。这种皂化反应会彻底破坏涂层与镀锌层之间的界面,导致漆膜从内部被"顶起",表现为大面积起泡、起皮、整片脱落。更严重的是,这种破坏是慢性的——涂装后初期可能看起来正常,几个月后皂化反应积累到一定程度,漆膜会突然成片崩解,届时返工成本极高。
因此,在镀锌板表面,醇酸漆是绝对的禁区。环氧锌黄底漆作为双组份环氧树脂体系,不含会与锌层发生皂化反应的成分,是镀锌表面防锈打底的正确选择。
三、不锈钢与镀锌板的共同逻辑
虽然不锈钢和镀锌板的材质不同,但在涂装逻辑上面临同一个核心矛盾:表面太光滑,涂料附着力不佳。解决这个矛盾的方法也完全一致——先通过除油、打磨拉毛、清洁制造附着条件,再依靠环氧锌黄底漆的钝化作用从化学层面锁死界面。这套四步法,是镀锌板和不锈钢涂装工程的通用底线,没有任何捷径可走。
结语
镀锌板和不锈钢不是不能涂,而是不能"直接"涂。彻底除油、打磨拉毛、清洁、涂装锌黄底漆——这四步看似繁琐,但每一步都在为最终的涂层寿命买单。跳过任何一步,省下的几个小时施工时间,都会变成日后成倍的返工成本。另外,醇酸漆与镀锌层的皂化反应是一条不可触碰的红线,记住这条禁忌,比选对底漆同样重要。做好前处理、选对环氧锌黄底漆,光滑轻金属上的涂层才能真正"长"在基材上。