
新闻动态
H06-2环氧富锌车间可焊底漆技术解析与车间预制涂装应用
更新时间:2026-10-14 点击:27
H06-2环氧富锌车间可焊底漆技术解析与车间预制涂装应用
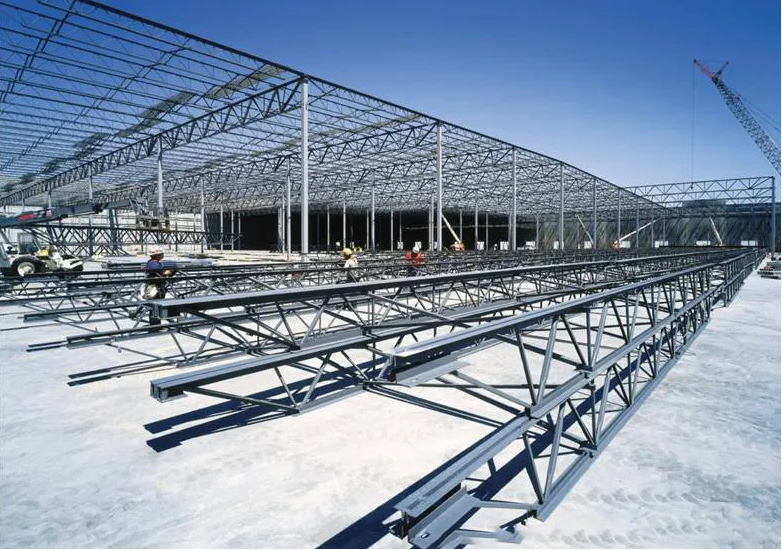
H06-2环氧富锌车间可焊底漆是钢结构预制车间打底防护的专用产品。与普通环氧富锌底漆相比,其核心差异在于"可焊性"设计——在保证阴极保护和防锈性能的同时,降低焊接切割时的烧损面积,减少对焊接工艺的影响。这一特性使其成为大型钢结构工厂化预制、现场组焊场景的理想选择。
产品组成与可焊性设计机理
H06-2为双组份配套涂料,甲组份包含环氧树脂、锌粉、防锈颜填料、助剂和溶剂,乙组份为专用固化剂。
组份 | 主要成分 | 功能作用 |
甲组份(漆) | 环氧树脂、锌粉、防锈颜填料、助剂、溶剂 | 成膜、阴极保护、分散稳定、施工调节 |
乙组份(固化剂) | 专用胺类固化剂 | 交联固化、调节反应活性 |
可焊性设计的关键在于锌粉含量和粒径控制的平衡。普通环氧富锌底漆的锌含量通常≥70%,以最大化阴极保护效果,但高锌含量导致焊接时锌蒸气大量产生,烧损面积大、焊缝气孔倾向增加。H06-2通过优化锌粉粒径分布和锌含量,在保证电化学保护的前提下,降低单位面积的锌蒸气释放量,从而缩小烧损区域、减少对焊接热影响区的干扰。
环氧树脂基料选用中等分子量双酚A型,环氧值0.40-0.50 eq/100g,与专用固化剂匹配后,漆膜交联密度适中,既提供足够的耐化学品性,又避免过度脆化导致切割时漆膜爆裂飞溅。防锈颜填料补充锌粉之外的屏蔽和缓蚀功能,在锌粉消耗后期延续防护作用。
主要特性与性能机理
H06-2的六项特性对应明确的工程需求。
屏障性与防锈性能源于锌粉的层状堆积和环氧树脂的致密成膜。锌粉在漆膜中形成导电网络,与钢材基体电接触,提供活性阴极保护;环氧树脂固化后渗透填充锌粉间隙,减少孔隙率,延缓腐蚀介质的渗透速率。两者协同,在C3-C4环境下可提供5-8年的有效防护。
喷砂钢材上的优异附着力依赖于表面锚固和化学键合的双重作用。Sa2.5级喷砂处理后,表面粗糙度30-75μm,形成机械锁合结构;环氧树脂的羟基和环氧基与钢材表面的氧化铁形成氢键和共价键,结合强度高。实测拉开法附着力≥8MPa,满足车间预制、吊装运输过程中的机械碰撞要求。
耐水、耐油、耐溶剂性来自胺固化环氧树脂的三维交联网络。分子链段运动受限,水分子和有机溶剂难以渗透溶胀。但需注意,富锌底漆的多孔性使其长期耐水性不如厚浆型环氧涂料,车间预制后的构件若长期露天存放,仍需及时覆涂中间漆和面漆。
干燥速度快是车间流水线作业的关键指标。表干≤1小时意味着构件涂装后短时间内可叠放或转运,不粘连、不沾尘;实干≤24小时后可进行后续工序或覆涂下一道涂层。干燥速度受温度影响显著,20℃为标准条件,温度每升高10℃,表干时间约缩短一半。
阴极保护功能与普通富锌底漆一致。漆膜中锌粉颗粒相互接触并与基材导通,形成微电池阵列,在电解质存在时优先牺牲保护钢材。局部破损时,裸露的钢材作为阴极被保护,锈蚀不向周边扩展。
可焊性是H06-2的差异化特性。焊接时锌粉在高温下氧化蒸发,普通富锌漆的锌蒸气量大、扩散范围广,导致焊缝两侧烧损面积大、漆膜碳化严重,需大面积打磨清理。H06-2通过锌粉粒径级配和含量优化,限制单位时间内的锌蒸气释放速率,烧损面积缩小30-50%,焊缝区域清理工作量显著降低,不影响焊接工艺参数和接头性能。
基础技术参数与施工窗口
参数项目 | 指标 |
混合后比重 | 约 2.10kg/L |
配比(质量比) | 甲组份:乙组份 = 10:1 |
标准干膜厚度 | 40μm |
理论用量 | 约 110g/m²(以 40μm 干膜计,不含损耗) |
闪点 | 约 29℃ |
干燥时间 | 表干≤1h,实干≤24h,完全干燥 7d |
熟化时间 | 0.5h(23℃±2℃) |
适用期 | ≤8h(23℃±2℃) |
复涂间隔随温度变化,控制不当会导致层间附着力问题。
底材温度 | 最短复涂间隔 | 最长复涂间隔 |
5℃ | 48h | 7d |
20℃ | 24h | 7d |
30℃ | 12h | 7d |
最短间隔确保漆膜充分固化,避免后续涂装时咬底或溶剂滞留;最长间隔防止漆膜表面粉化或污染,超期需打磨拉毛后覆涂。
涂装配套体系设计
H06-2作为车间可焊底漆,在配套体系中承担打底和临时防护双重角色。
涂层 | 产品类型 | 功能定位 | 典型膜厚 |
车间底漆 | H06-2 环氧富锌车间可焊底漆 | 预制阶段防锈、可焊接 | 40μm |
现场底漆 | 环氧富锌底漆(高锌型) | 现场补涂、阴极保护 | 60-80μm |
中间漆 | 环氧云铁中间漆 | 增强屏蔽、增加厚度 | 80-120μm |
面漆 | 丙烯酸聚氨酯 / 氟碳面漆 | 耐候、装饰 | 40-60μm |
建议涂装道数:无气喷涂1道即可达到40μm标准膜厚;刷涂或辊涂需1-2道,因富锌底漆锌粉含量高、粘度大,单道成膜厚度有限。
前道配套要求钢材喷砂处理至Sa2.5级,粗糙度30-75μm。这一粗糙度区间兼顾附着力和可焊性——粗糙度过低锚固不足,过高则波峰处锌粉覆盖薄、焊接时烧损集中。
条件受限场景,如现场修补或局部返工,动力工具除锈最低达到St3级。但St3级表面清洁度低于Sa2.5,H06-2的附着力和防护寿命相应降低,不建议作为主体工艺。
后道配套选择依据腐蚀环境和耐久性要求。车间预制阶段通常仅涂H06-2一道,运输和现场组焊后,再覆涂完整配套体系。环氧云铁中间漆是最常用的后续配套,与富锌底漆的层间附着力优异;厚浆型环氧涂料用于高膜厚需求;氯化橡胶、环氧煤沥青用于水下或潮湿环境;丙烯酸聚氨酯、氟碳面漆用于户外耐候场景。
基材表面处理与施工环境控制
表面处理质量直接决定H06-2的性能发挥。
喷砂处理要求达到Sa2.5级,表面粗糙度30-75μm。Sa2.5级的定义为:非常彻底的喷射清理,钢材表面无可见油脂、氧化皮、铁锈和旧漆,残留物仅为点状或条纹状的轻微色斑。粗糙度测量采用复制胶带法或触针式轮廓仪,每10㎡至少测5点,确保均匀性。
动力工具除锈达到St3级作为备选方案。St3级定义为:非常彻底的动力工具清理,表面无可见油脂和松散附着物,底材显露金属光泽。但动力工具清理的粗糙度不可控,通常在10-25μm,低于喷砂的锚固效果,仅适用于小面积修补或无法喷砂的场合。
施工环境条件有两个硬性边界:
控制项目 | 要求标准 | 超限后果 |
底材温度与露点关系 | 底材温度>露点 3℃以上 | 表面结露,返锈,附着力下降 |
环境相对湿度 | <85% | 漆膜发白,固化不良,耐水性差 |
底材温度下限 | ≥5℃ | 固化反应减缓或停滞,漆膜发软 |
底材温度低于5℃时,环氧树脂与胺类固化剂的交联反应速率急剧下降,即使延长干燥时间,漆膜也难以达到设计性能。冬季车间施工需配置加热设施,维持钢材温度和涂装环境温度在10℃以上。
涂装施工规范与操作要点
混合要求:严格按照10:1质量比一次性调配,机械搅拌3-5分钟至均匀。分批配制、多次补加固化剂会导致交联度不均,漆膜性能不一致。混合后熟化0.5小时,使反应初步进行、粘度稳定,再进行施工。适用期内粘度逐渐上升,高温环境下缩短,建议少量多次配制,避免凝胶报废。
施工方式 | 稀释剂 | 稀释量 | 喷嘴口径 | 喷出压力 |
无气喷涂 | 环氧专用稀释剂 | 0-5%(重量比) | 0.4-0.5mm | 20-25MPa |
空气喷涂 | 环氧专用稀释剂 | 10-15%(重量比) | 1.5-2.0mm | 0.3-0.4MPa |
辊涂 | 环氧专用稀释剂 | 5-10%(重量比) | - | - |
无气喷涂是车间流水线的主流方式,效率高、膜厚均匀。喷嘴口径0.4-0.5mm适配富锌底漆的锌粉粒径,过大导致锌粉堵塞,过小则流量不足、效率低。喷出压力20-25MPa确保雾化良好,压力不足时漆膜橘皮重、厚度不均。
空气喷涂适用于小批量或复杂形状构件,稀释量较高以改善流动性,但溶剂挥发快、漆膜易干喷,需控制喷距和走枪速度。
辊涂适用于平面板材的预涂,效率高但膜厚控制精度低,边角处易漏涂,需配合刷涂补边。
工具清洗剂统一使用环氧系列专用稀释剂,避免混用醇类或酯类溶剂导致树脂析出或固化剂失效。清洗后的稀释剂含树脂和锌粉,按危废处理,不可随意倾倒。
车间预制场景的应用优势
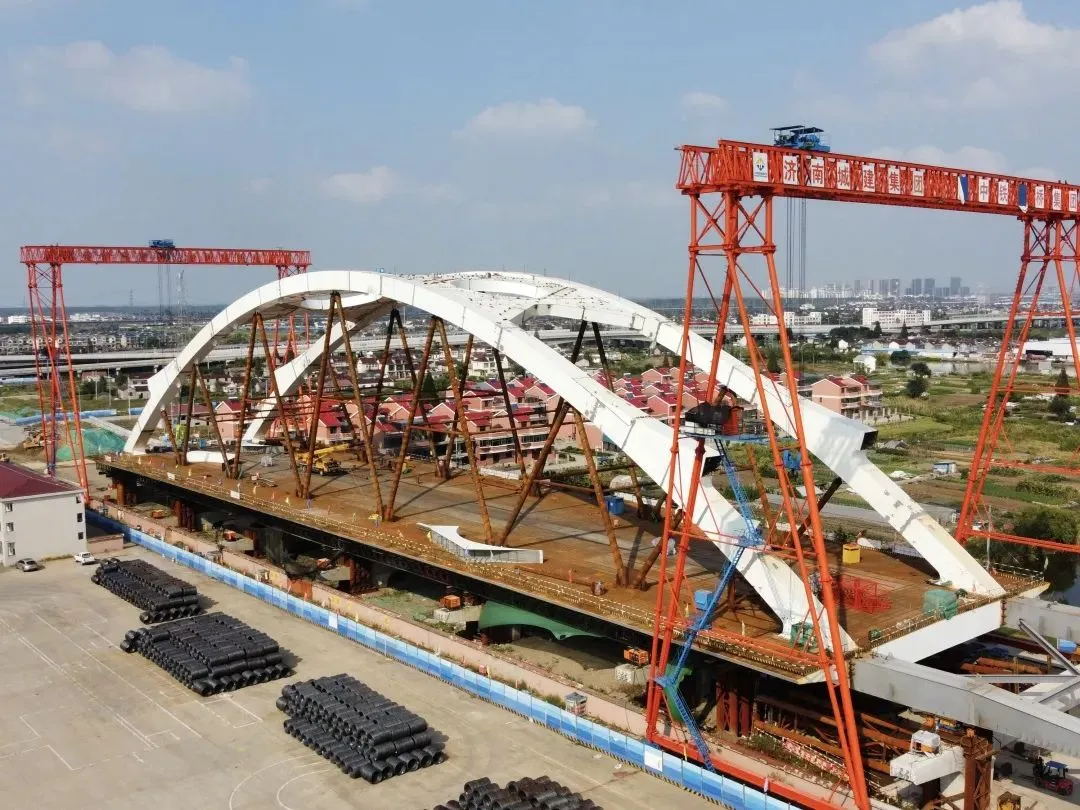
H06-2的设计初衷是服务钢结构工厂化预制。大型桥梁、场馆、厂房等项目的钢构件在车间完成切割、组焊、喷砂、涂装底漆后,运输至现场拼装。这一流程中,车间底漆需满足三个需求:预制阶段的短期防锈、运输吊装过程的机械保护、现场组焊时的可焊性。
普通富锌底漆的焊接烧损面积大,现场组焊前需打磨清理焊缝两侧各50-100mm,增加大量人工。H06-2将烧损面积缩小至焊缝两侧20-30mm,清理工作量降低60%以上,且不影响焊接工艺评定参数,焊缝力学性能满足设计要求。
预制构件的存放期通常为1-3个月,H06-2的防护能力覆盖这一周期。超过3个月的长期存放,建议补涂环氧云铁中间漆或覆盖防水包装,防止锌粉过度消耗和表面污染。
储存管理与安全事项
未混合组份储存期12个月,阴凉干燥环境,避免阳光直射。甲组份锌粉易沉降,定期倒置或滚动包装桶,防止底部结块硬化。开桶后未用完的甲组份需密封保存,防止溶剂挥发和锌粉氧化;乙组份固化剂对湿气敏感,开桶后尽快用完,吸湿后粘度上升、活性下降。
混合后的漆料适用期≤8小时(23℃),温度升高缩短。夏季高温环境下,建议每批次配制量控制在2小时内用完,避免凝胶浪费。适用期内粘度上升仍可施工,但超过适用期后即使未凝胶,交联反应已部分进行,覆涂时层间附着力下降。
安全方面,富锌底漆的锌粉含量较高,焊接切割时产生氧化锌烟尘,对呼吸系统有刺激。车间需配置局部
排风或除尘系统,操作人员佩戴防尘口罩。涂装作业时溶剂挥发,保持通风,避免明火,闪点29℃属于易燃液体范畴。
获取H06-2配套方案与技术支持
根据钢结构类型、腐蚀环境等级、施工条件,可提供H06-2环氧富锌车间可焊底漆全套涂装工艺参数、基材处理方案、施工优化方案,免费提供产品选型方案、喷涂施工厚度标准、工程施工报价、配套面漆搭配建议以及完整TDS技术资料,全程一对一技术对接。提交项目信息(结构类型、预制规模、焊接工艺要求、存放周期),防腐工程师24小时内出具配套方案与材料用量估算。