
新闻动态
H06-10环氧带锈底漆|薄层锈蚀基材免彻底喷砂,钢结构翻新高效防腐方案
更新时间:2026-10-14 点击:14
H06-10环氧带锈底漆|薄层锈蚀基材免彻底喷砂,钢结构翻新高效防腐方案
大量工业钢结构在服役数年后面临防腐翻新需求,但现场条件往往无法满足Sa2.5级喷砂除锈的要求。已投产装置无法停产配合施工,高空作业搭建喷砂设备成本高昂,城市区域环保限制干喷砂作业,这些现实约束使得"彻底除锈"成为理想而非现实。H06-10环氧带锈底漆正是针对这一痛点开发的高固体份双组份环氧体系,通过锈蚀转化与渗透机理,允许在薄层锈层表面直接涂装,为现场翻新工程提供可行的技术路径。
产品研发初衷与成膜体系
传统环氧底漆对基材表面处理要求严苛,Sa2.5级喷砂、粗糙度30-75μm是标准配置。这一要求源于环氧树脂的成膜机理:极性基团需要与洁净金属表面直接接触,才能形成氢键和共价键,获得足够附着力。氧化皮、锈蚀产物、油污等污染物阻隔了这种接触,导致漆膜从污染物层剥离而非从基材脱落。
但现场翻新的现实是:锈层厚度通常20-50μm,部分区域点蚀深度超过100μm;旧漆膜局部脱落,残留部分附着力尚可;油污和灰尘混合附着,彻底清除困难。完全按照新建标准处理,工期延长3-5倍,成本增加2-3倍,很多企业难以承受。
H06-10的配方设计突破了这一限制。漆料由环氧树脂、防锈颜填料、助剂、溶剂搭配固化剂组成,核心创新在于复配渗透剂与锈蚀转化组分。
功能组分 | 作用机理 | 技术效果 |
渗透剂(有机硅 / 表面活性剂) | 降低漆液表面张力,渗入锈层微孔和旧漆缝隙 | 穿透疏松锈层,到达相对致密的底层锈蚀或金属表面 |
锈蚀转化剂(单宁酸 / 磷酸酯) | 与铁锈中的 Fe₂O₃・nH₂O 反应,生成稳定的螯合物或磷酸盐 | 将活性锈蚀转化为惰性保护层,阻止进一步扩展 |
环氧树脂 | 交联固化形成三维网络,包裹转化后的锈层 | 提供附着力和机械强度,封闭隔离腐蚀介质 |
防锈颜填料 | 物理屏蔽 + 化学缓蚀 | 增强长期防锈能力 |
渗透剂的作用是物理性的:降低漆液与锈层的界面张力,使漆液能够渗入厚度<50μm的锈层内部,填充孔隙并包裹锈蚀颗粒。锈蚀转化剂的作用是化学性的:单宁酸与铁锈形成蓝黑色的单宁酸铁螯合物,磷酸酯则生成磷酸铁钝化膜,两者均将疏松多孔的活性锈层转化为相对致密稳定的物质,降低体积膨胀和进一步腐蚀的风险。
这一机理决定了H06-10的适用边界:锈层必须薄且相对致密。厚锈层(>50μm)疏松多孔,渗透剂无法有效到达底部,转化剂也无法处理深层锈蚀,漆膜从厚锈层内部剥离的风险极高。浮锈和片状锈必须预先清除,因为这类锈蚀与基材结合力极差,即使被转化和包裹,整体层间附着力仍不足。
核心差异化防护优势
H06-10的三项核心优势围绕"简化施工"与"保障性能"的平衡展开。
漆膜致密屏障结构、长效防锈能力突出,是高固体份配方和交联固化的结果。固体份≥70%,溶剂含量低,漆膜收缩小、孔隙率低;环氧树脂与专用固化剂反应充分,交联密度高于普通环氧底漆。这一致密结构对转化后的锈层形成有效封闭,阻止水分和氧气继续渗透,从"主动防锈"转向"被动屏蔽"。
固化涂层耐水、耐油、耐有机溶剂,适配多元工业腐蚀环境。环氧树脂的化学稳定性使其在弱酸弱碱、油品、一般有机溶剂中保持性能。但需注意,强氧化性酸、酮类溶剂、长期高温浸泡仍是环氧体系的短板,这类工况需选用乙烯基、酚醛或氟碳等更耐蚀的材料。
锈蚀转化与渗透能力允许锈层厚度<50μm的钢材表面直接涂装,大幅简化前期表面处理工序。这一能力是H06-10区别于所有常规环氧底漆的本质特征。传统底漆在St2级表面(彻底的手工和动力工具除锈)的附着力已显著下降,而H06-10在锈层<50μm的表面仍能达到≥3MPa的拉开法附着力,满足一般工业环境的防护需求。
和各类工业面漆层间相容性广泛,适配完整重防腐涂装体系搭建。环氧基底与聚氨酯、氟碳、氯化橡胶等面漆均有良好附着力,业内常称作"万能底漆"。这一特性使H06-10不仅作为独立底漆使用,也可作为过渡层,在旧环氧涂层上覆涂后再配套新面漆,实现"以旧翻新"而非"彻底铲除"。
适用工程场景与工况匹配
应用领域 | 典型结构 | 锈蚀状态 | 施工约束 | 配套体系 |
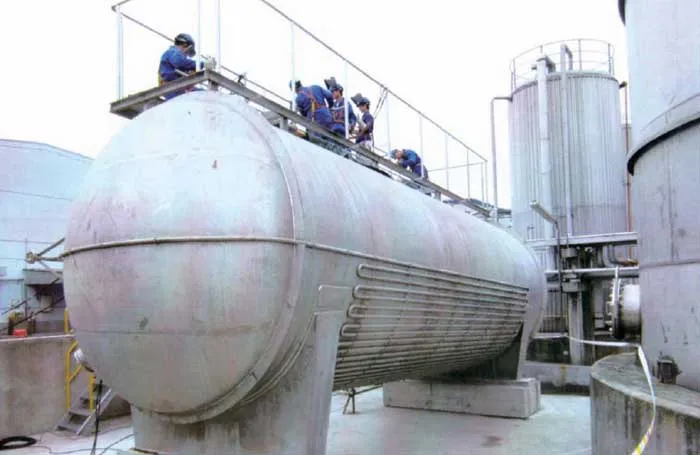
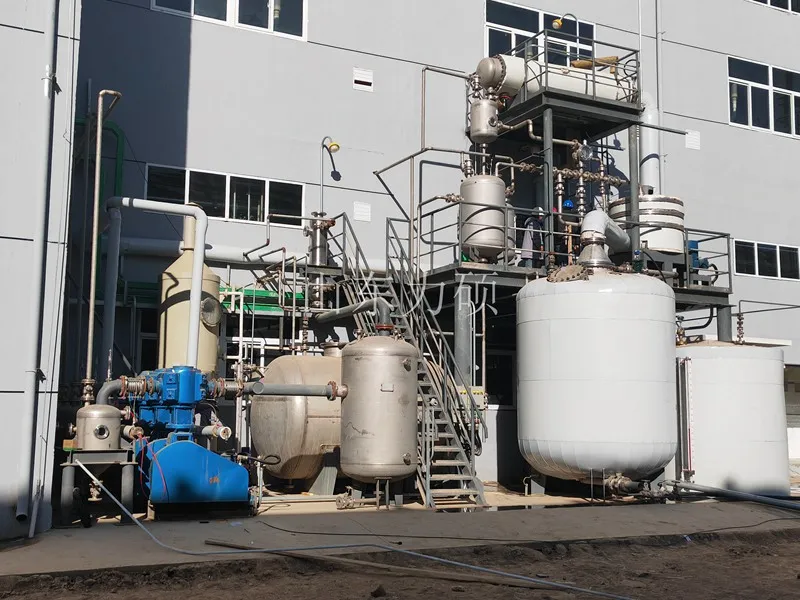
化工设备翻新 | 反应釜外壁、储罐支架、管廊 | 均匀薄锈 20-40μm,局部点蚀 | 装置运行中,无法停产喷砂 | H06-10 + 环氧云铁中间漆 + 丙烯酸聚氨酯面漆 |
油轮 / 船舶维修 | 船壳、甲板、机舱地板 | 海水腐蚀锈层,旧漆局部脱落 | 船坞周期短,高空作业受限 | H06-10 + 氯化橡胶面漆 / 环氧面漆 |
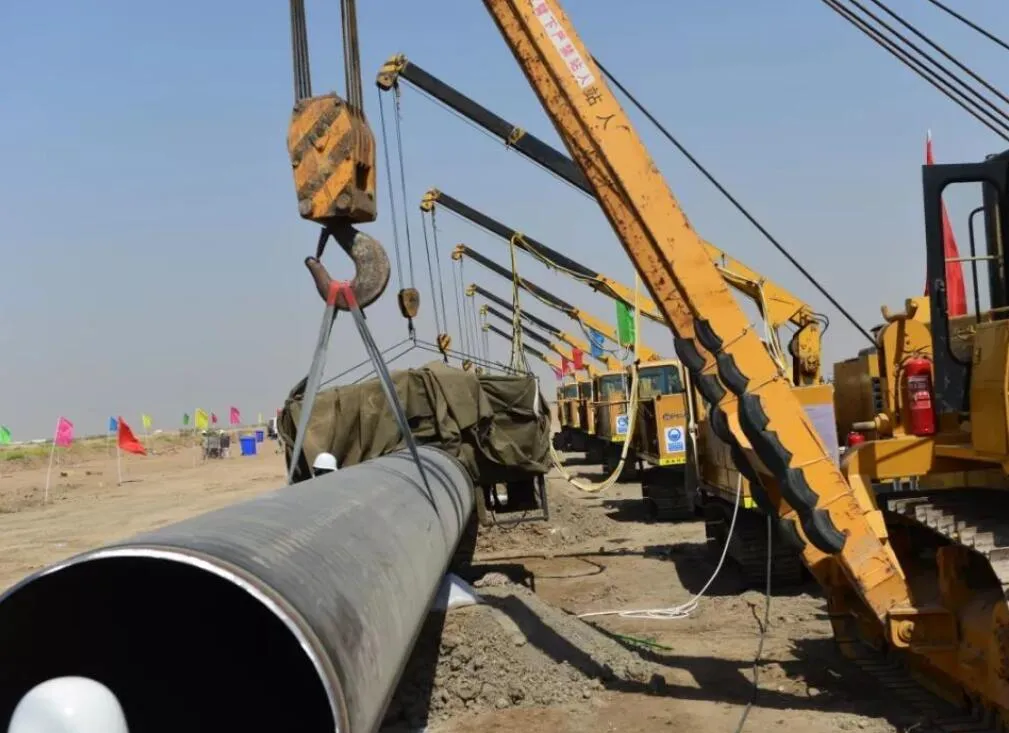
输油管线维护 | 埋地管道出土段、跨越段 | 土壤腐蚀锈层,旧防腐层老化 | 沿线地形复杂,喷砂设备搬运困难 | H06-10 + 环氧煤沥青 / 3PE 热缩套 |
钢结构厂房翻新 | 屋面、墙面、吊车梁 | 大气腐蚀锈层,旧醇酸漆粉化 | 厂房内设备密集,粉尘控制严格 | H06-10 + 醇酸面漆 / 丙烯酸面漆 |
市政设施维护 | 桥梁护栏、路灯杆、广告牌 | 城市大气腐蚀,局部锈蚀 | 交通繁忙,施工窗口有限 | H06-10 + 氟碳面漆 / 聚硅氧烷面漆 |
化工设备翻新的核心矛盾是生产连续性。装置运行期间无法完全隔离,喷砂粉尘和噪音影响操作环境,H06-10允许在动力工具除锈后(St2-St3级)直接涂装,缩短工期50%以上。油轮维修的船坞周期通常以天计算,H06-10的快速干燥(表干≤1h)和高效率施工,确保在有限窗口内完成防腐。
核心技术参数与施工窗口
参数项目 | 指标 |
混合后比重 | 约 1.50kg/L |
配比(质量比) | 甲组份:乙组份 = 10:1 |
标准干膜厚度 | 40μm(单道) |
理论用量 | 约 110g/㎡(40μm 干膜,不含损耗) |
闪点 | 约 29℃ |
干燥时间 | 表干≤1h,实干≤24h,养护 7d 达完整性能 |
熟化时间 | 0.5h(23℃) |
适用期 | ≤8h(23℃) |
复涂间隔管控:
底材温度 | 最短复涂间隔 | 最长复涂间隔 |
5℃ | 48h | 7d |
20℃ | 24h | 7d |
30℃ | 12h | 7d |
最短间隔确保漆膜充分固化,避免后续涂装时咬底或溶剂滞留;最长间隔防止表面粉化或污染,超期需轻扫砂或电动工具打磨后覆涂。
涂装道数与配套方案
推荐涂装道数:无气喷涂1道可达40μm标准膜厚;刷涂、辊涂建议1-2道,因锈层表面不平整,分2道更易保证覆盖完整。
前道基材处理是H06-10施工的关键控制点。锈层厚度必须<50μm,且为相对致密的附着锈,而非疏松浮锈。表面处理流程:
处理步骤 | 操作要求 | 验收标准 |
清除浮锈和旧漆 | 钢丝刷、铲刀、动力工具 | 无松动锈片、无翘皮旧漆 |
除油去污 | 溶剂擦拭或碱性清洗剂 | 表面无油腻感,水膜连续 |
清洗干燥 | 洁净淡水冲洗,自然或加热干燥 | 表面无盐分残留,含水率 < 8% |
局部点蚀处理 | 电动工具打磨至 St3 级 | 点蚀坑内无积水、无疏松物 |
后道适配涂层广泛:环氧云铁中间漆、厚浆型环氧防腐涂料、氯化橡胶、环氧煤沥青、丙烯酸聚氨酯面漆、聚氨酯面漆、氯磺化聚乙烯、氟碳漆、醇酸漆均可配套。这一兼容性源于环氧基底的极性匹配和H06-10表面的适度粗糙度,为各类面漆提供机械锚固和化学结合的基础。
施工环境边界管控
控制项目 | 要求标准 | 超限后果 |
环境相对湿度 | <85% | 固化剂吸湿,漆膜发白、附着力下降 |
底材温度 - 露点 | ≥3℃ | 表面结露,锈蚀加速,漆膜起泡 |
底材温度下限 | ≥5℃ | 交联反应减缓,固化不完全,转化剂失效 |
底材温度低于5℃时,环氧树脂交联速率显著降低,更严重的是锈蚀转化剂的化学反应停滞——单宁酸与铁锈的螯合反应、磷酸酯的钝化反应均需一定温度才能有效进行。低温下即使延长养护时间,转化不完全的锈层仍具活性,后期继续扩展导致漆膜失效。冬季施工必须配置加热设施,或选用低温固化型配套产品。
涂装操作规范
产品为成套双组份包装,严格按照10:1配比一次性混合并充分搅拌。机械搅拌3-5分钟,确保固化剂均匀分散;熟化0.5h使反应初步进行,粘度趋于稳定。适用期8h(23℃),温度升高缩短,建议少量多次配制,避免超时凝胶报废。
施工方式 | 稀释剂 | 稀释量 | 喷嘴口径 | 喷出压力 |
无气喷涂 | 环氧专用稀释剂 | 0-5% | 0.4-0.5mm | 20-25MPa |
空气喷涂 | 环氧专用稀释剂 | 10-15% | 1.5-2.0mm | 0.3-0.4MPa |
辊涂 | 环氧专用稀释剂 | 5-10% | — | — |
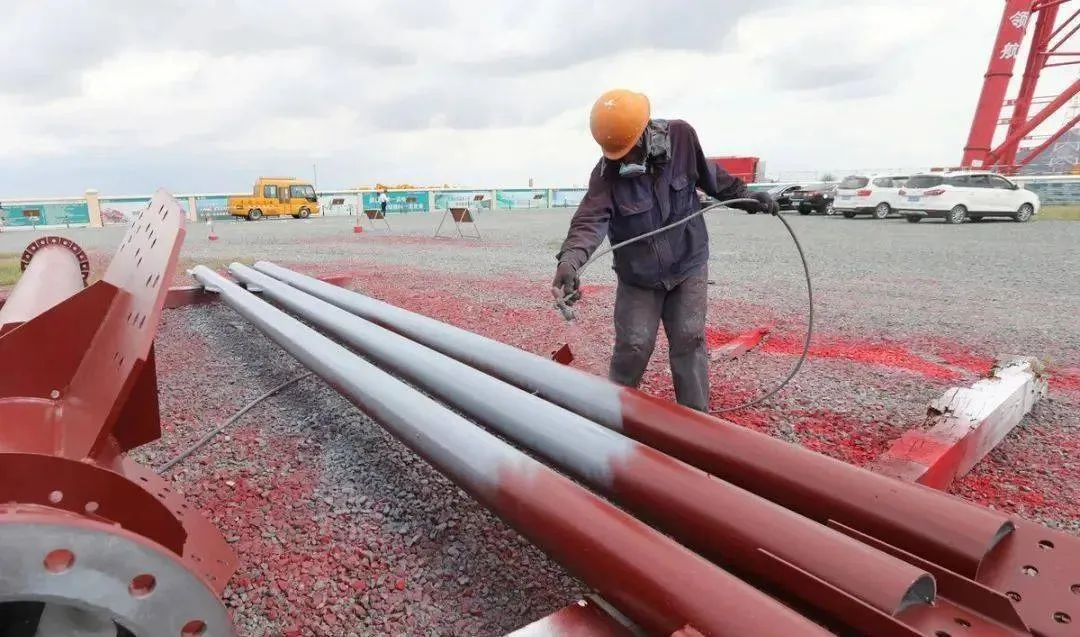
无气喷涂是带锈底漆施工的首选。锈层表面不平整,需要较高压力确保漆液渗入微孔;0.4-0.5mm喷嘴口径适配高固体份漆液的粘度。喷涂时枪距25-35cm,略近于普通环氧涂料,以增加漆液对锈层的冲击渗透力。
刷涂适用于局部修补和复杂形状,刷毛的机械作用有助于漆液渗入锈层缝隙。辊涂适用于大面积平面,但锈层表面凹凸处需补刷确保覆盖。
器具清洗统一使用环氧系列专用稀释剂。带锈底漆的高固体份和转化剂成分,固化后清洗难度大于普通环氧涂料,施工间歇超过适用期即需彻底清洗。
工程选型风险提示
风险类型 | 具体表现 | 预防措施 |
超界使用 | 锈层 > 50μm 或疏松浮锈直接涂装 | 现场检测锈层厚度,超标区域机械打磨 |
转化失效 | 低温高湿环境下转化反应不完全 | 控制施工温度≥10℃,延长养护期 |
配套不当 | 与不耐碱面漆配套,皂化反应 | 确认面漆耐碱性,或增加隔离层 |
耐久高估 | 将带锈底漆等同于喷砂 + 常规底漆 | 明确告知设计寿命差异,定期检测维护 |
适用边界必须严格遵守:仅适配薄层锈蚀(锈层<50μm),厚锈、疏松浮锈仍需预先清理。锈层厚度的现场检测可采用磁性测厚仪减去基材原始厚度估算,或破坏性取样显微镜观察。对于锈层不均匀的区域,宁可局部过度处理,也不能冒险超界涂装。
带锈底漆属于现场翻新优选方案,新建工程条件允许时,优先采用喷砂除锈搭配常规环氧底漆。喷砂处理的附着力(≥8MPa)显著高于带锈涂装(3-5MPa),设计寿命通常延长30-50%。带锈底漆的价值在于"可行"而非"最优",是在约束条件下的权衡选择。
技术服务支持
可结合新建/老旧钢结构现场除锈条件、腐蚀工况,提供整套涂装配套方案、干膜厚度设计、标准化施工工艺与全套TDS资料,一对一技术对接。提交项目信息(结构类型、锈蚀状态照片/检测数据、现场施工条件、环境限制、设计寿命要求、预算约束),防腐工程师24小时内出具可行性评估与配套方案。
上一条信息:冬天刷水性聚氨酯发白?不是漆坏了,是成膜不完整